


API 5L Line Pipe
Din profesjonelle API 5L linjerørleverandør
Som en profesjonellAPI 5L Line Pipe produsent og leverandør, GNEEleverer integrerte rørløsninger til den globale energisektoren. Vi er mer enn bare en distributør; vår integrerte produksjon-til-forsyning-modell sikrer overlegen kvalitetskontroll og kostnadseffektivitet for vårt API 5L karbonstålrør og OCTG-beholdning. Med strategisk plasserte produksjonsanlegg over hele Kina, tilbyr GNEE sømløs logistikk og sertifisert rørutstyr. Stol på GNEE for full materialsporbarhet (MTC) og høykvalitets stålprodukter som oppfyller strenge internasjonale spesifikasjoner.


Hva er API 5L Line Pipe?
API 5L linjerør er produsert av karbonstål eller høystyrke lavlegerte (HSLA) stålkvaliteter som brukes til transport av olje, naturgass og andre væsker. De inkluderer rør produsert i sømløs og sveiset (ERW, SAW). API 5L er spesifikasjonen for stålledningsrør som brukes i rørledningstransportsystemer.
Vanlige stålkvaliteter: Fra klasse B til X80
API 5L-rør er kategorisert etter deres flytegrense, angitt med "X" etterfulgt av minimum flytegrense i kilopounds per square inch (ksi).
API 5L klasse B
Den vanligste karakteren for standard trykkapplikasjoner.
API 5L X42 /X52
Balansert styrke og sveisbarhet for mellomstore rørledninger.
API 5L X80
Eliteklasse for spesialiserte ultrahøytrykksprosjekter
PSL 1 vs. PSL 2: Hvilken trenger du?
| Trekk | PSL 1 | PSL 2 |
| Grade Range | A25 til X70 | Karakter B til X80 |
| Kjemisk innhold | Standardisert | Strenge grenser (C, P, S) |
| Effekttesting | Ikke nødvendig | Påbudt(Charpy V-hakk) |
| Sporbarhet | Sporbar til testene er bestått | Full sporbarhetnødvendig |
| Sveising | Standard ERW, SAW, SMLS | Høyfrekvent sveising begrenset |
Pro tips:PSL 2 er obligatorisk for offshore og sour service (H2S) miljøer på grunn av sin overlegne bruddseighet.
API 5L rørplanskjema (metriske enheter: mm)
| NPS (tommer) | Utvendig diameter (mm) | SCH 10 | SCH 20 | SCH 30 | STD (standard) | SCH 40 | SCH 80 | XS (ekstra sterk) | SCH 160 | XXS |
| 1/2" | 21.3 | 2.11 | - | - | 2.77 | 2.77 | 3.73 | 3.73 | 4.78 | 7.47 |
| 3/4" | 26.7 | 2.11 | - | - | 2.87 | 2.87 | 3.91 | 3.91 | 5.56 | 7.82 |
| 1" | 33.4 | 2.77 | - | - | 3.38 | 3.38 | 4.55 | 4.55 | 6.35 | 9.09 |
| 1-1/2" | 48.3 | 2.77 | - | - | 3.68 | 3.68 | 5.08 | 5.08 | 7.14 | 10.16 |
| 2" | 60.3 | 2.77 | - | - | 3.91 | 3.91 | 5.54 | 5.54 | 8.74 | 11.07 |
| 3" | 88.9 | 3.05 | - | - | 5.49 | 5.49 | 7.62 | 7.62 | 11.13 | 15.24 |
| 4" | 114.3 | 3.05 | - | - | 6.02 | 6.02 | 8.56 | 8.56 | 13.49 | 17.12 |
| 6" | 168.3 | 3.40 | - | - | 7.11 | 7.11 | 10.97 | 10.97 | 15.88 | 21.95 |
| 8" | 219.1 | 3.76 | 6.35 | 7.04 | 8.18 | 8.18 | 12.70 | 12.70 | 23.01 | 22.23 |
| 10" | 273.1 | 4.19 | 6.35 | 7.80 | 9.27 | 9.27 | 15.09 | 12.70 | 28.58 | 25.40 |
| 12" | 323.8 | 4.57 | 6.35 | 8.38 | 9.53 | 10.31 | 17.48 | 12.70 | 33.32 | 25.40 |
| 14" | 355.6 | 6.35 | 7.92 | 9.53 | 9.53 | 11.13 | 19.05 | 12.70 | 35.71 | - |
| 16" | 406.4 | 6.35 | 7.92 | 9.53 | 9.53 | 12.70 | 21.44 | 12.70 | 40.49 | - |
| 18" | 457.0 | 6.35 | 7.92 | 11.13 | 9.53 | 14.27 | 23.83 | 12.70 | 45.24 | - |
| 20" | 508.0 | 6.35 | 9.53 | 12.70 | 9.53 | 15.09 | 26.19 | 12.70 | 50.01 | - |
| 24" | 610.0 | 6.35 | 9.53 | 14.27 | 9.53 | 17.48 | 30.96 | 12.70 | 59.54 | - |
Hva er fordelene med GNEE API 5L rørledning for olje og gass?
Høyt styrke-til-vekt-forhold (X-grader)
API 5L dekker et bredt spekter av kvaliteter fra klasse B til X100. Høystyrkekarakterer somX65 og X70tillate ingeniører å designe rørledninger medtynnere veggtykkelsersamtidig som de opprettholder høye interne trykkklasser.
Fordelen:Dette reduserer den totale tonnasjen av stål som kreves for langdistanserørledninger betydelig, noe som fører til lavere materialkostnader og reduserte transport-/håndteringskostnader.
Forbedret bruddseighet (PSL2-overholdelse)
I motsetning til grunnleggende konstruksjonsstål, API 5LPSL2 (produktspesifikasjonsnivå 2)rør gjennomgår obligatoriskCharpy V-Notch (CVN) slagtesting.
Fordelen:Dette sikrer at materialet forblir duktilt og kan absorbere energi ved lave temperaturer, og forhindrer "sprø brudd" eller katastrofal sprekkforplantning. Dette er kritisk for rørledninger som går gjennom kaldt klima eller undervannsmiljøer der risikoen for sprekkutvidelse er et stort sikkerhetsproblem.
Spesialisert motstand mot "sur service" (H2S-miljøer)
Ved olje- og gassutvinning inneholder "sure" miljøer høye nivåer av hydrogensulfid (H2S). API 5L rør kan produseres for å overholdeNACE MR0175/ISO 15156standarder.
Fordelen:Disse rørene er behandlet for å motståHydrogen-indusert cracking (HIC)ogSulfid Stress Cracking (SSC). Denne spesialiserte metallurgien forhindrer interne korrosjonsfeil som ellers ville føre til lekkasjer og miljøkatastrofer i surgassfelt.
Overlegen feltsveisbarhet (kontrollert karbonekvivalent)
Den kjemiske sammensetningen av API 5L-rør er strengt regulert, spesieltKarbonekvivalent (CEV)verdi.
Fordelen:En lavere CEV sikrer utmerket sveisbarhet under feltinstallasjon. Dette reduserer behovet for dyre forvarmingsbehandlinger og minimerer risikoen for kuldesprekker i den varmepåvirkede sonen (HAZ), slik at rørledningsentreprenører kan fullføre omkretssveisinger raskere og med færre reparasjoner.
Høy dimensjonspresisjon for justering
API 5L-spesifikasjoner fremtvinger stramme toleranser på rørdiameter, veggtykkelse og retthet.
Fordelen:Når du legger miles med rørledninger, er konsistens nøkkelen. Nøyaktige dimensjoner sikrer at rørendene justeres perfekt under montering for orbital eller manuell sveising. Dette reduserer problemer med "hi-lo" (feiljustering), som er den primære årsaken til spenningskonsentrasjoner og for tidlig sveisesvikt i høytrykkslinjer.
Produksjonsallsidighet (SMLS vs. sveiset)
API 5L gir en enhetlig standard for beggeSømløs (SMLS)ogSveiset (ERW, LSAW, SSAW)prosesser.
Fordelen:Dette lar ingeniører velge den mest kostnadseffektive produksjonsmetoden basert på prosjektets spesifikke skala.
Sømløsbrukes til ultrahøytrykksledninger med liten diameter.
LSAWbrukes til tykkvegget høytrykksoverføring med stor diameter.
SSAWtilbyr en budsjettvennlig løsning for transport av vann eller gass med stor diameter, lavere trykk.
Produksjonsprosess for API 5L rørledning for olje og gass
Sømløs type
Behandle:Varmt stålstykke varmes opp og gjennombores for å danne et hult rør, deretter rulles og strekkes til størrelse.
Kjennetegn:
Ingen sveisede sømmer
Tåler høyere trykk
Glatt indre overflate
Typisk bruk:Høytrykksrørledninger, dypvannsapplikasjoner
Standarder:API 5L SMLS-kvaliteter (f.eks. X52, X65, X70)
ERW sveiset type
Behandle:Stålstrimmel eller plate er formet til en sylindrisk form, kanter er sveiset av elektrisk motstand.
Kjennetegn:
Økonomisk
Egnet for mellom- og lavtrykksrørledninger
Rettsømsveis
Typisk bruk:Transmisjon av olje, gass og vann
Standarder:ERW kan oppfylle både PSL1- og PSL2-krav
LSAW-type
Behandle:Plate rulles inn i en sylinder; sveiser er laget langs langsgående søm ved bruk av nedsenket buesveising.
Kjennetegn:
Sterkere enn ERW for store diametre
Brukes for rørledninger som krever høyere mekanisk styrke
Sveisesøm er begravd inni og sterk
Typisk bruk:Rørledninger på land og til havs
Varianter:Enkeltsidig (SSA), dobbeltsidig (DSAW)
SSAW/HSAW Type
Behandle:Stålbånd formes til en spiral, og sømmen sveises ved hjelp av nedsenket buesveising.
Kjennetegn:
Kan produsere rør med veldig stor diameter
Sveisesøm i vinkel (spiral)
Kostnadseffektiv for store rørledninger
Typisk bruk:Langdistanse rørledninger, vann-, olje- og gassoverføring
Varianter:HSAW (helical SAW)
Produksjonstyper av API 5L linjerørSammenligningstabell
| Produksjonstype | Søm | Typisk diameter | Typisk trykk | Koste |
|---|---|---|---|---|
| Sømløs (SMLS) | Ingen | 21 mm – 914 mm | Høy | Høy |
| ERW | Rett søm | 20 mm – 914 mm | Medium | Lav |
| LSAW | Langsgående | 406 mm – 1524 mm | Høy | Medium |
| SSAW | Spiral | 406 mm – 3000 mm+ | Medium | Middels-Lav |
Kjemiske krav
Kjemisk sammensetning for PSL 1-rør med t Mindre enn eller lik 0,984"
| Stålkvalitet | Massefraksjon, % basert på varme og produktanalyser a,f | ||||||
|---|---|---|---|---|---|---|---|
| C | Mn | P | S | V | NB | Ti | |
| maks b | maks b | maks | maks | maks | maks | maks | |
| Sømløs rør | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.28 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.28 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.28 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.28 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| Sveiset rør | |||||||
| A | 0.22 | 0.90 | 0.03 | 0.03 | – | – | – |
| B | 0.26 | 1.20 | 0.03 | 0.03 | c,d | c,d | d |
| X42 | 0.26 | 1.30 | 0.03 | 0.03 | d | d | d |
| X46 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X52 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X56 | 0.26 | 1.40 | 0.03 | 0.03 | d | d | d |
| X60 | 0.26 e | 1.40 e | 0.03 | 0.03 | f | f | f |
| X65 | 0.26 e | 1.45 e | 0.03 | 0.03 | f | f | f |
| X70 | 0.26e | 1.65 e | 0.03 | 0.03 | f | f | f |
| en. Cu Mindre enn eller lik=0.50% Ni; Mindre enn eller lik 0,50 %; Cr Mindre enn eller lik 0,50 %; og Mo mindre enn eller lik 0,15 %, b. For hver reduksjon på 0,01 % under den angitte maksimalkonsentrasjonen for karbon, er en økning på 0,05 % over den spesifiserte maksimalkonsentrasjonen for Mn tillatt, opp til maksimalt 1,65 % for karakterer større enn eller lik L245 eller B, men mindre enn eller lik L360 eller X52; opptil et maksimum på 1,75 % for karakterer > L360 eller X52, men < L485 eller X70; og opptil et maksimum på 2,00 % for klasse L485 eller X70., c. Med mindre annet er avtalt NB + V Mindre enn eller lik 0,06 %, d. Nb + V + TI Mindre enn eller lik 0,15 %, e. Med mindre annet er avtalt., f. Med mindre annet er avtalt, NB + V=Ti Mindre enn eller lik 0,15 %, g. Ingen bevisst tilsetning av B er tillatt og gjenværende B Mindre enn eller lik 0,001 % |
|||||||
Kjemisk sammensetning for PSL 2-rør med t Mindre enn eller lik 0,984"
| Stålkvalitet | Massefraksjon, % basert på varme- og produktanalyser | Karbonekvivalent a | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| C | Si | Mn | P | S | V | NB | Ti | Annen | CE IIW | CE Pcm | |||||||||||
| maks b | maks | maks b | maks | maks | maks | maks | maks | maks | maks | ||||||||||||
| Sømløst og sveiset rør | |||||||||||||||||||||
| BR | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42R | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| BN | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | c | c | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42N | 0.24 | 0.40 | 1.20 | 0.025 | 0.015 | 0.06 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46N | 0.24 | 0.40 | 1.40 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X52N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10 | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X56N | 0.24 | 0.45 | 1.40 | 0.025 | 0.015 | 0.10f | 0.05 | 0.04 | d,e,l | 0.43 | 0.25 | ||||||||||
| X60N | 0.24f | 0.45f | 1.40f | 0.025 | 0.015 | 0.10f | 0.05f | 0.04f | g,h,l | Som avtalt | |||||||||||
| BQ | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46Q | 0.18 | 0.45 | 1.40 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52Q | 0.18 | 0.45 | 1.50 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X56Q | 0.18 | 0.45f | 1.50 | 0.025 | 0.015 | 0.07 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X60Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65Q | 0.18f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70Q | 0.18f | 0.45f | 1.80f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80Q | 0.18f | 0.45f | 1.90f | 0.025 | 0.015 | g | g | g | i,j | Som avtalt | |||||||||||
| X90Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som avtalt | |||||||||||
| X100Q | 0.16f | 0.45f | 1.90 | 0.020 | 0.010 | g | g | g | j,k | Som avtalt | |||||||||||
| Sveiset rør | |||||||||||||||||||||
| BM | 0.22 | 0.45 | 1.20 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X42M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X46M | 0.22 | 0.45 | 1.30 | 0.025 | 0.015 | 0.05 | 0.05 | 0.04 | e,l | 0.43 | 0.25 | ||||||||||
| X52M | 0.22 | 0.45 | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X56M | 0.22 | 0.45f | 1.40 | 0.025 | 0.015 | d | d | d | e,l | 0.43 | 0.25 | ||||||||||
| X60M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X65M | 0.12f | 0.45f | 1.60f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X70M | 0.12f | 0.45f | 1.70f | 0.025 | 0.015 | g | g | g | h,l | 0.43 | 0.25 | ||||||||||
| X80M | 0.12f | 0.45f | 1.85f | 0.025 | 0.015 | g | g | g | i,j | .043f | 0.25 | ||||||||||
| X90M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| X100M | 0.1 | 0.55f | 2.10f | 0.02 | 0.01 | g | g | g | i,j | – | 0.25 | ||||||||||
| a. SMLS t>0,787", CE-grenser skal være som avtalt. CEIIW-grensene anvendes fi C > 0,12% og CEPcm-grensene gjelder hvis C Mindre enn eller lik 0,12%, b. For hver reduksjon på 0,01 % under spesifisert maksimum for C, er en økning på 0,05 % over spesifisert maksimum for Mn tillatt, opp til maksimalt 1,65 % for karakterer større enn eller lik L245 eller B, men mindre enn eller lik L360 eller X52; opptil et maksimum på 1,75 % for karakterer > L360 eller X52, men < L485 eller X70; opptil maksimalt 2,00 % for karakterer større enn eller lik L485 eller X70, men mindre enn eller lik L555 eller X80; og opptil maksimalt 2,20 % for karakterer > L555 eller X80., c. Med mindre annet er avtalt Nb=V Mindre enn eller lik 0,06 %, d. Nb=V=Ti Mindre enn eller lik 0,15 %, e. Med mindre annet er avtalt, Cu Mindre enn eller lik 0,50 %; Ni Mindre enn eller lik 0,30 % Cr Mindre enn eller lik 0,30 % og Mo Mindre enn eller lik 0,15 %, f. Med mindre annet er avtalt, g. Med mindre annet er avtalt, Nb + V + Ti Mindre enn eller lik 0,15 %, h. Med mindre annet er avtalt, Cu Mindre enn eller lik 0,50 % Ni Mindre enn eller lik 0,50 % Cr Mindre enn eller lik 0,50 % og MO Mindre enn eller lik 0,50 %, jeg. Med mindre annet er avtalt, Cu Mindre enn eller lik 0,50 % Ni Mindre enn eller lik 1,00 % Cr Mindre enn eller lik 0,50 % og MO Mindre enn eller lik 0,50 %, j. B Mindre enn eller lik 0,004 %, k. Med mindre annet er avtalt, Cu Mindre enn eller lik 0,50 % Ni Mindre enn eller lik 1,00 % Cr Mindre enn eller lik 0,55 % og MO Mindre enn eller lik 0,80 %, l. For alle PSL 2-rørkvaliteter unntatt de kvaliteter med fotnoter j notert, gjelder følgende. Med mindre annet er avtalt er ingen forsettlig tillegg av B tillatt og gjenværende B Mindre enn eller lik 0,001 %. |
|||||||||||||||||||||
Mekaniske egenskaper til API 5L SMLS og sveisede rør PSL 1
| Rørkvalitet | Strekkegenskaper – Rørkropp av SMLS og sveisede rør PSL 1 | Søm av sveiset rør | ||
|---|---|---|---|---|
| Avkastningsstyrke a | Strekkstyrke a | Forlengelse | Strekkstyrke b | |
| Rt0,5 PSI Min | Rm PSI Min | (om 2in Af % min) | Rm PSI Min | |
| A | 30,500 | 48,600 | c | 48,600 |
| B | 35,500 | 60,200 | c | 60,200 |
| X42 | 42,100 | 60,200 | c | 60,200 |
| X46 | 46,400 | 63,100 | c | 63,100 |
| X52 | 52,200 | 66,700 | c | 66,700 |
| X56 | 56,600 | 71,100 | c | 71,100 |
| X60 | 60,200 | 75,400 | c | 75,400 |
| X65 | 65,300 | 77,500 | c | 77,500 |
| X70 | 70,300 | 82,700 | c | 82,700 |
| en. For mellomkvalitet skal differansen mellom spesifisert minste strekkfasthet og spesifisert minimum flyteevne for rørkroppen være som gitt for neste høyere karakter. | ||||
| b. For mellomklassene skal den spesifiserte minste strekkfastheten for sveisesømmen være den samme som fastsatt for kroppen ved bruk av fotnote a. | ||||
| c. Den spesifiserte minste forlengelsen, Af, uttrykt i prosent og avrundet til nærmeste prosent, skal bestemmes ved hjelp av følgende ligning: | ||||
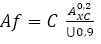 |
||||
| Hvor C er 1 940 for beregning med Si-enheter og 625 000 for beregning med USC-enheter | ||||
| Axc er det aktuelle tverrsnittsarealet for strekkprøvestykket, uttrykt i kvadratmillimeter (kvadrattommer), som følger | ||||
| – For teststykker med sirkulært tverrsnitt, 130 mm2 (0,20 tommer) for teststykker på 12,7 mm (0,500 tommer) og 8,9 mm (0,350 tommer); og 65 mm2 (0,10 tommer) for teststykker med en diameter på 6,4 mm (0,250 tommer). | ||||
| – For fullseksjonsprøvestykker, det minste av a) 485 mm2 (0,75 in2) og b) tverrsnittsarealet til prøvestykket, utledet ved bruk av spesifisert ytre diameter og spesifisert veggtykkelse på røret, avrundet til nærmeste 10 mm2 (0,10in2) | ||||
| – For stripeprøvestykker, det minste av a) 485 mm2 (0,75 in2) og b) tverrsnittsarealet til prøvestykket, utledet ved bruk av den spesifiserte bredden på prøvestykket og den spesifiserte veggtykkelsen på røret, avrundet til nærmeste 10 mm2 (0,10in2) | ||||
| U er den spesifiserte minste strekkfastheten, uttrykt i megapascal (pund per kvadrattomme) | ||||
Mekaniske egenskaper til API 5L SMLS og sveisede rør PSL 2
| Rørkvalitet | Strekkegenskaper – Rørkropp av SMLS og sveisede rør PSL 2 | Søm av sveiset rør | |||||
|---|---|---|---|---|---|---|---|
| Avkastningsstyrke a | Strekkstyrke a | Forhold a,c | Forlengelse | Strekkstyrke d | |||
| Rt0,5 PSI Min | Rm PSI Min | R10,5IRm | (i 2 tommer) | Rm (psi) | |||
| av % | |||||||
| Minimum | Maksimum | Minimum | Maksimum | Maksimum | Minimum | Minimum | |
| BR, BN, BQ, BM | 35,500 | 65,300 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X42,X42R,X2Q,X42M | 42,100 | 71,800 | 60,200 | 95,000 | 0.93 | f | 60,200 |
| X46N,X46Q,X46M | 46,400 | 76,100 | 63,100 | 95,000 | 0.93 | f | 63,100 |
| X52N,X52Q,X52M | 52,200 | 76,900 | 66,700 | 110,200 | 0.93 | f | 66,700 |
| X56N,X56Q,X56M | 56,600 | 79,000 | 71,100 | 110,200 | 0.93 | f | 71,100 |
| X60N,X60Q,S60M | 60,200 | 81,900 | 75,400 | 110,200 | 0.93 | f | 75,400 |
| X65Q,X65M | 65,300 | 87,000 | 77,600 | 110,200 | 0.93 | f | 76,600 |
| X70Q,X65M | 70,300 | 92,100 | 82,700 | 110,200 | 0.93 | f | 82,700 |
| X80Q,X80M | 80,.500 | 102,300 | 90,600 | 119,700 | 0.93 | f | 90,600 |
| en. For mellomklasse, se den fullstendige API5L-spesifikasjonen. | |||||||
| b. for karakterer > X90, se den fullstendige API5L-spesifikasjonen. | |||||||
| c. This limit applies for pies with D> 12.750 in | |||||||
| d. For mellomkvaliteter skal spesifisert minste strekkfasthet for sveisesømmen være samme verdi som ble bestemt for rørkroppen ved bruk av fot a. | |||||||
| e. for rør som krever langsgående testing, skal maksimal flytegrense være mindre enn eller lik 71 800 psi | |||||||
| f. Den spesifiserte minste forlengelsen, Af, uttrykt i prosent og avrundet til nærmeste prosent, skal bestemmes ved hjelp av følgende ligning: | |||||||
|
|||||||
| Hvor C er 1 940 for beregning med Si-enheter og 625 000 for beregning med USC-enheter | |||||||
| Axc er det aktuelle tverrsnittsarealet for strekkprøvestykket, uttrykt i kvadratmillimeter (kvadrattommer), som følger | |||||||
| – For teststykker med sirkulært tverrsnitt, 130 mm2 (0,20 tommer) for teststykker på 12,7 mm (0,500 tommer) og 8,9 mm (0,350 tommer); og 65 mm2 (0,10 tommer) for teststykker med en diameter på 6,4 mm (0,250 tommer). | |||||||
| – For fullseksjonsprøvestykker, det minste av a) 485 mm2 (0,75 in2) og b) tverrsnittsarealet til prøvestykket, utledet ved bruk av spesifisert ytre diameter og spesifisert veggtykkelse på røret, avrundet til nærmeste 10 mm2 (0,10in2) | |||||||
| – For stripeprøvestykker, det minste av a) 485 mm2 (0,75 in2) og b) tverrsnittsarealet til prøvestykket, utledet ved bruk av den spesifiserte bredden på prøvestykket og den spesifiserte veggtykkelsen på røret, avrundet til nærmeste 10 mm2 (0,10in2) | |||||||
| U er den spesifiserte minste strekkfastheten, uttrykt i megapascal (pund per kvadrattomme | |||||||
| g. Lavere verdier for R10,5IRm kan spesifiseres etter avtale | |||||||
| h. for karakterer > x90, se den fullstendige API5L-spesifikasjonen. | |||||||
API 5L Line pipe Selection Guide
| Tjeneste / Søknad | Typisk stålkvalitet | Produksjonstype | Leveringstilstand | Notater |
|---|---|---|---|---|
| Vannoverføring, lavt trykk | Karakter B, X42 | ERW, SSAW | As-Rolled (R) | Økonomisk, enkel installasjon |
| Oljeoppsamlingslinje (middels trykk) | X42, X52 | ERW, sømløs | R / N | Rørledninger med moderat trykk |
| Distribusjon av naturgass | X52, X60 | ERW | R / N | Krever god seighet, bygassnettverk |
| Langdistanse råoljerørledning | X60, X65 | LSAW, sømløs | N / M | Høytrykks rørledninger på land |
| Langdistanse gassoverføring | X65, X70 | LSAW, sømløs | N / M | Middels høytrykk, langrenn |
| Offshore olje- og gassrørledning | X65, X70 | Sømløs, LSAW | Q / M | Høytrykk, dypvannstjeneste |
| Dypvannsrørledning | X70, X80 | Sømløs, LSAW | Q | Undervannsrørledninger med ultrahøyt trykk |
| Arctic Pipeline (lav temperatur) | X65M, X70M, X80M | LSAW, sømløs | M | Høy seighet ved minusgrader |
| Sur service (H₂S / CO₂) | X52, X60, X65, X70 | LSAW, sømløs | N / M / Q | Må oppfylle NACE MR0175 / ISO 15156 |
| Slurry / Mining Pipeline | X42, X52, X60 | SSAW, ERW | R / N | Slitasjemotstand kan kreve spesiell foring |
| Høytrykksgassledning | X70, X80 | LSAW | Q | Langdistanseoverføring, høy styrke |
| Ultra-høytrykksoverføring | X80, X90 | LSAW | Q | Dypvann, langrenn, høyeste styrkekrav |
API 5L ISO3183 linje stålrør produksjonslinje

Hvilke tester kreves for API 5L Line Pipe?
Hydrostatisk test
En hydrostatisk test er en type trykktest som vanligvis brukes under produksjon av ledningsrør. Testen brukes til å sjekke for lekkasjer i sveisesømmen eller rørkroppen. For å utføre testen pumpes vann inn i røret til det når et forhåndsbestemt trykk. Røret overvåkes deretter for eventuelle lekkasjer. Hvis en lekkasje oppdages, må røret repareres eller skiftes ut. Den hydrostatiske testen er et viktig kvalitetskontrolltiltak som bidrar til å sikre sikkerheten og integriteten til rør.
Bøyetest
En bøyetest er en type kvalitetskontrolltest som utføres under produksjon av stålrør. Hensikten med testen er å sjekke for sprekker i sveisene, samt å vurdere styrken på stålet. For å utføre testen bøyes et prøvestykke av røret til en U-form. Stålet undersøkes deretter for sprekker eller andre tegn på svakhet. Hvis noen blir funnet, vil hele partiet med stålrør bli skrotet og et nytt parti vil bli laget. Men hvis bøyetesten viser seg vellykket, vil stålrørene bli godkjent for bruk.
Utflatningstest
En utflatningstest er en produksjonstest av stålledningsrør som vurderer et stålrørs motstand mot deformasjon og sprekkdannelse under spenning. Det er et viktig kvalitetskontrolltiltak som bidrar til å sikre at stålet som brukes i linjerørprodukter er av høyest mulig kvalitet. Testen innebærer å legge trykk på et stålrør til det deformeres eller sprekker. Avflatningstesten vil avdekke rørets motstand mot langsgående og periferiske sprekker. Resultatene av testen hjelper til med å bestemme stålets styrke og duktilitet, to viktige egenskaper for stål som brukes i rørledningsapplikasjoner. Utflatingstester er bare ett av mange kvalitetskontrolltiltak som brukes under produksjon av stålrørrør, men de spiller en viktig rolle for å sikre sikkerheten og integriteten til sluttproduktet.
CVN Impact Test
CVN-støttesten er en temperaturtest som utføres under rørproduksjon for å sikre rørets mekaniske egenskaper. Testen utføres på tre forskjellige posisjoner på røret: kroppen, sveisesømmen og den varmepåvirkede sonen. Resultatene av testen brukes til å bestemme Charpy V-notch slagstyrken til røret. CVN-støttesten er et viktig kvalitetskontrolltiltak for rørproduksjon, og det kreves av American Petroleum Institute (API) for å oppfylle sine standarder.
DWTT
DWTT-testen, eller drop-weight rive-tester, er spesifisert i API 5L-rørledningsproduksjonsspesifikasjonen. I denne testen slippes en stor vekt ned på et forhåndssvekket punkt på en prøve av røret. Det resulterende bruddet undersøkes for å sikre at det oppfyller kravene til duktil bruddoppførsel. Denne testen er viktig fordi den bidrar til å sikre at rør vil kunne tåle belastningen ved å bli transportert og installert uten å gå i stykker. Som et resultat er DWTT-testen en viktig del av kvalitetskontrollprosessen for rør med stor diameter.

Eksterne beleggingsprosesser av API 5L olje- og gassrørledninger
3LPE (3-lags polyetylen) — Den globale standarden
Struktur:
Lag 1 (FBE):Fusion Bonded Epoxy (100μm+). Gir utmerket vedheft og motstand mot katodisk oppløsning.
Lag 2 (AD):Selvklebende lag. Fester epoksypulveret til polyetylenet.
Lag 3 (PE):Høydensitetspolyetylen (1,8–3,7 mm). Gir overlegen vanntetting, elektrisk isolasjon og støtbeskyttelse.
Fordeler:Utmerket isolasjon, motstand mot jordstress og lav fuktighetspermeabilitet.
FBE (Fusion Bonded Epoxy)
Behandle:Stålrøret varmes opp til over 200 grader, og epoksypulver påføres via elektrostatisk sprøyting, som smelter og herder på rørveggen.
Fordeler:Eksepsjonell binding til stål og høy kjemisk stabilitet. Den tåler høyere temperaturer (opptil 100 grader +).
Ulemper:Relativt tynn og sprø; utsatt for mekaniske riper under transport og installasjon.
3LPP (3-lags polypropylen)
Søknader:Primært brukt tilhøy temperatur transport(opptil 110–140 grader ) ellerdyphavsrørledninger.
Fordeler:Hardere enn PE med bedre ripebestandighet og overlegen motstand mot kryp ved høy temperatur.

Hensynet til kjøp
Størrelse og dimensjoner
Den første faktoren du bør vurdere når du velger et API 5L-ledningsrør, er størrelsen og dimensjonene. Rørets størrelse og dimensjoner bør samsvare med prosjektets spesifikasjoner. Vurder rørets diameter, veggtykkelse og lengde for å sikre at det oppfyller dine prosjektbehov.
Vekt
Vekt er en annen viktig faktor å vurdere når du velger et API 5L linjerør. Vekten på røret kan ha betydelig innvirkning på transport- og installasjonskostnadene til prosjektet. I tillegg kan vekten på røret påvirke hvilken type utstyr som trengs for installasjon. Pass på å velge et rør som oppfyller prosjektets vektkrav.
Materialkvalitet
Materialkvaliteten til API 5L-ledningsrøret er også en viktig vurdering. Materialkvaliteten bestemmer kvaliteten og styrken til røret, noe som kan påvirke dets holdbarhet og ytelse over tid. Ulike kvaliteter av API 5L linjerør er tilgjengelig, alt fra klasse B til X70, hver med sine egne egenskaper og egenskaper. Velg en materialkvalitet som samsvarer med kravene til prosjektet ditt.
Belegg og overflatebehandling
API 5L linjerørets belegg og overflatebehandling kan også påvirke ytelsen. Ulike belegg og behandlinger kan beskytte mot korrosjon, slitasje og andre eksterne faktorer som påvirker rørets holdbarhet. Noen vanlige belegg og overflatebehandlinger inkluderer epoksy, sink og polyeten. Velg et belegg eller en behandling som gir det beskyttelsesnivået prosjektet ditt krever.
Sertifisering
Til slutt er det viktig å velge et API 5L linjerør som er sertifisert og oppfyller nødvendige industri- og regulatoriske standarder. Se etter testede og inspiserte rør for å sikre at de oppfyller de nødvendige standardene. På denne måten kan du være trygg på at røret ditt er trygt og pålitelig.
Vår fabrikk
GNEE Pipe er Kinas profesjonelle one-stop supply chain-bedrift for stålprodukter.


Vårt sertifikat

Kontakt oss
Ofte stilte spørsmål
Q: Kan GNEE levere API 5L-rør for Sour Service?
Q:Hva er forskjellen mellom API 5L og A106 rør?
API 5L og ASTM A106 er begge mye brukte spesifikasjoner for karbonstålrør, men de er beregnet på forskjellige bruksområder.
API 5Ler en spesifikasjon utgitt av American Petroleum Institute (API) for sømløse og sveisede rørledninger som brukes i rørledningstransportsystemer. Den brukes ofte til å transportere olje, naturgass, vann og andre væsker over lange avstander i petroleums- og naturgassindustrien.
ASTM A106er en spesifikasjon utgitt av ASTM International for sømløse karbonstålrør beregnet for trykkrør og forhøyede temperaturer. Det er mye brukt i raffinerier, kraftverk, petrokjemiske anlegg og industrielle prosessrørsystemer.
Viktige forskjeller
| Punkt | API 5L | ASTM A106 |
|---|---|---|
| Primær applikasjon | Rørledningstransport | Prosessrør |
| Rørtype | Sømløs og sveiset | Bare sømløs |
| Typiske industrier | Olje- og gassoverføring | Raffinering, kraftproduksjon |
| PSL-krav | PSL1 / PSL2 | Ikke aktuelt |
| Sure servicealternativer | Tilgjengelig | Ikke spesifisert |
| Høytemperatur-tjeneste | Begrenset | Designet for det |
I noen prosjekter kan sømløse rør være dobbeltsertifisert til både API 5L Grade B og ASTM A106 Grade B, slik at de kan tilfredsstille både rørlednings- og trykkrørkrav.
Q: Hva er forskjellen mellom API 5L og A53 rør?
API 5L og ASTM A53 er to mye brukte spesifikasjoner av karbonstålrør, men de er beregnet på forskjellige bruksområder og bruksforhold.
1. Primærapplikasjon
API 5L:Primært designet for olje-, gass- og vannrørledningstransportsystemer, i stand til å håndtere høytrykksforhold over lange avstander.
ASTM A53:Beregnet for lav- til middels trykkservice, inkludert luft-, damp-, vann- og gasstransport, og også for strukturelle formål som rekkverk eller stillas.
2. Spesifikasjonsnivåer og kvalitet
API 5L:Inkluderer to spesifikasjonsnivåer, PSL1 og PSL2. PSL2-rør er produsert i henhold til strengere kjemiske og mekaniske krav, inkludert obligatorisk slagtesting, for høytrykks- og sur serviceapplikasjoner.
ASTM A53:En mer grunnleggende standard med færre testkrav. Den inkluderer ikke PSL-nivåer og er vanligvis ikke beregnet for høytrykksenergioverføring.
3. Stålkvaliteter og rørtyper
API 5L:Tilgjengelig i klasse B til X80, både sømløs og sveiset (ERW, LSAW, SSAW). Noen karakterer kan sertifiseres for sur service (NACE MR0175).
ASTM A53:Tilgjengelig i klasse A og B, inkludert sømløs og sveiset (Type F, Type E), men har ikke PSL-nivåer eller sur service-sertifisering.
Oppsummering av nøkkelforskjeller
| Trekk | API 5L | ASTM A53 |
|---|---|---|
| Typisk applikasjon | Olje- og gassrørledninger, vannrørledninger | Lavt/middels trykk rørledninger, strukturelle |
| Rørtype | Sømløs og sveiset (ERW, LSAW, SSAW) | Sømløs og sveiset (ERW, F), Type E, Type S |
| Karakterer | B til X80 | A, B |
| PSL | PSL1 / PSL2 | Ikke aktuelt |
| Sur service | Valgfritt (NACE MR0175) | Ikke spesifisert |
| Høytrykksbruk | Ja | Generelt nei |
Note:I noen tilfeller kan sømløse rør være dobbeltsertifisert for å oppfylle kravene til både API 5L og ASTM A53, avhengig av prosjektspesifikasjoner.
Spørsmål: Hvilke inspeksjoner utføres på API 5L-ledningsrør?
A:Inspeksjonskravene varierer i henhold til karakter, produksjonsmetode og prosjektspesifikasjoner.
Typiske inspeksjoner inkluderer:
Kjemisk sammensetningsanalyse
Strekktesting
Yield Styrke Testing
Utflatningstest
Bøyetest
Impact Test (PSL2)
Hydrostatisk test
Ultralydtesting (UT)
Radiografisk testing (RT)
Magnetisk partikkelinspeksjon (MPI)
Visuell og dimensjonell inspeksjon
Ytterligere tredjepartsinspeksjoner kan også ordnes på forespørsel.
Spørsmål: Kan API 5L-rør være dobbeltsertifisert?
A:Ja. Enkelte sømløse rør kan leveres med dobbel sertifisering, for eksempel:
API 5L Grade B / ASTM A106 Grade B
API 5L Grade B / ASTM A53 Grade B
Dobbeltsertifiserte rør lar deg møte flere prosjektspesifikasjoner samtidig som du forenkler lagerstyringen.
Spørsmål: Hvilken informasjon bør kjøpere gi når de ber om et tilbud?
A:For å motta et nøyaktig tilbud, bør kjøpere oppgi:
Rørstandard (API 5L PSL1 eller PSL2)
Karakter (f.eks. X52, X65, X70)
Produksjonstype (SMLS, ERW, LSAW, SSAW)
Utvendig diameter (OD)
Veggtykkelse (WT)
Lengde
Mengde
Krav til belegg
Leveringstilstand
Inspeksjonskrav
Destinasjonshavn
Å gi fullstendige tekniske spesifikasjoner bidrar til å sikre nøyaktige priser og kortere ledetider.